Kalite Kontrol
CMM ölçümü ve boyutsal kalite kontrol
Kritik karakteristikleri teklif aşamasında belirler, üretim boyunca doğrular ve teslimata kadar takip ederiz.
Koordinat ölçümü (CMM)
Koordinat ölçüm makinesi, parça üzerindeki noktaların X, Y ve Z koordinatlarını toplar. Bu noktalardan delik, düzlem veya silindir gibi geometriler hesaplanır. Ölçülen değerler, teknik resimdeki nominal ölçüler ve toleranslarla karşılaştırılır.
Referansları belirleme
Parça, teknik resimde belirtilen datumlara göre hizalanır. Ölçüm planı, kontrol edilecek özellikleri ve kullanılacak prob erişimini tanımlar.
Boyutsal ve geometrik kontrol
Delik çapı ve delikler arası mesafe gibi boyutlar ölçülür. Resimde belirtilen düzlemsellik ve delik konumu gibi geometrik toleranslar, ilgili referans ve tolerans bölgelerine göre değerlendirilir.
Sonuçları kaydetme
Nominal değer, ölçülen değer, sapma ve tolerans bilgisi özellik bazında raporlanır. Sonuçlar, teknik resim revizyonuyla ilişkilendirilir.
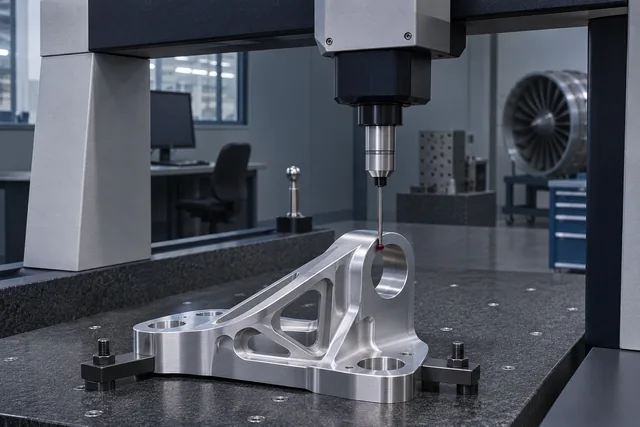
Örnek boyutsal kontrol
Parça, teknik resimdeki referanslara göre hizalanır. Taramaya uygun yıldız probun küresel ucu, deliğin iç silindirik yüzeyiyle temasını koruyarak dairesel bir yol izler. CMM, hareket boyunca topladığı verilerden iç çapı hesaplar ve sonucu teknik resimdeki tolerans sınırlarıyla karşılaştırır.

- Teknik resim ölçüsü
- Ø 20,00 ± 0,05 mm
- Kabul sınırları
- 19,95–20,05 mm
- Örnek ölçüm
- 20,02 mm
- Sonuç
- Sınırlar içinde
Değerler temsilidir ve milimetre cinsindendir. Örnek sonuç yalnızca bu çap kontrolü için geçerlidir.
İlkeler
Kalite anlayışımızın dört dayanağı
Teknik resim esastır
Kontrol planı, teknik resimdeki ölçülere, toleranslara ve referanslara dayanır.
İlk parça kontrolü
İlk parça, seri üretimden önce kontrol edilir. Sapmalar kaynağında düzeltilir.
Süreç içinde ölçüm
Kritik ölçüler üretim boyunca izlenir.
Ölçüm kayıtları
Talep edilmesi halinde ölçüm kayıtları parça ile birlikte paylaşılır.
Kontrol Aşamaları
Teklif aşamasından teslimata
Gereksinim analizi
Teknik resim incelenir; kritik ölçüler, toleranslar ve referans yapısı belirlenir.
Kontrol planı
Hangi karakteristiğin hangi aşamada ve hangi yöntemle kontrol edileceği planlanır.
İlk parça kontrolü
İlk işlenen parça teknik resme göre kontrol edilir; gerekiyorsa program ve proses düzeltilir.
Proses içi kontrol
Üretim süresince kritik karakteristikler belirlenen sıklıkta izlenir.
Final kontrol ve kayıt
Teslimat öncesi son kontrol yapılır; talep halinde ölçüm kayıtları hazırlanır.
Belgeler ve sertifikalar
Sahip olduğumuz belgeler ve ölçüm donanımı hakkında güncel bilgi için lütfen bizimle iletişime geçin. Projenizin gerektirdiği doküman ve rapor türlerini teklif aşamasında birlikte netleştirebiliriz.