İşleme stratejisi, CAD/CAM ve ölçüm planlaması üzerine kısa teknik yazılar.
CNC Frezeleme4 dk okuma
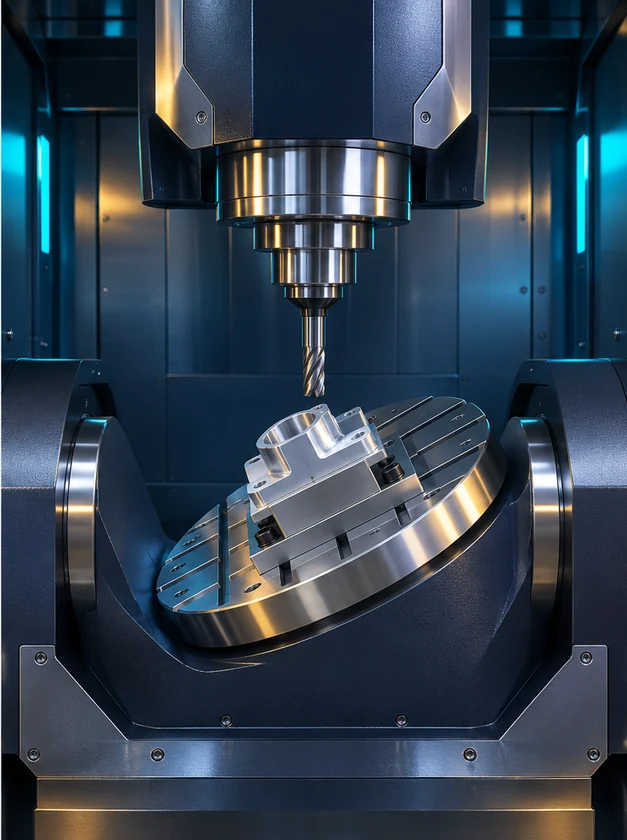
3+2 eksen ile 5 eksen sınıfı işleme arasındaki fark
3+2 işlemede döner eksenler kesim sırasında sabit kalır. Eşzamanlı 5 eksen işlemede takım yönü kesim sırasında değişebilir.
Takımın parçaya göre açısı
3+2 eksenAçı kesim boyunca sabit kalır.
Eşzamanlı 5 eksenAçı kesim sırasında değişebilir.
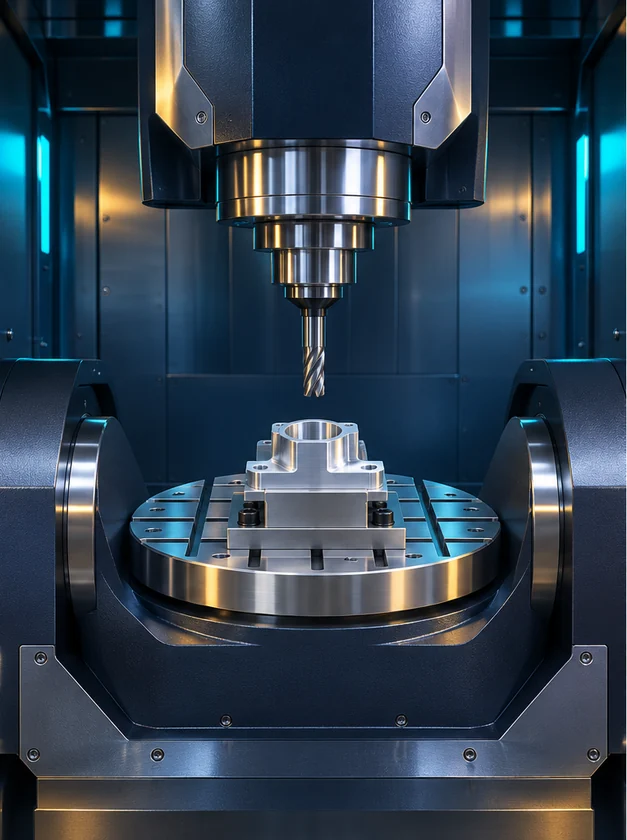
Bu örnekte açısal hareketi döner-eğilir tabla yapar. İş mili dik konumda kalır ve frezeyi kendi ekseni etrafında döndürür. 3+2’de tabla kesimden önce açılı konuma getirilebilir.
Teknik ayrıntıları okuKapat
3+2 eksen işlemede döner eksenler parçayı belirli bir açıya getirir ve işleme sırasında sabit kalır; kesme hareketini doğrusal X, Y ve Z eksenleri yapar. Böylece parçanın birden fazla yüzeyine tek bağlamada erişilir, ancak takım her yüzeye sabit bir açıyla yaklaşır.
Ne zaman yeterli?
Prizmatik parçalarda açılı delikler, eğik yüzeyler ve farklı yüzeylerdeki cepler için 3+2 yaklaşımı genellikle hem yeterli hem de verimlidir. Daha kısa takım boyları kullanılabilmesi, rijitliği ve yüzey kalitesini olumlu etkiler.
Ne zaman eşzamanlı hareket gerekir?
Sürekli değişen yüzey normallerine sahip serbest formlu yüzeylerde ve bazı derin, dar bölgelerde takım ekseninin işleme sırasında sürekli yönlendirilmesi gerekebilir. Bu durumda doğrusal ve döner eksenlerin birlikte hareket ettiği eşzamanlı işleme devreye girer.
Sonuç
Doğru yaklaşım parçanın geometrisine, toleranslarına ve adedine göre seçilir. Bu karar, CAM programlamaya başlamadan önce üretilebilirlik değerlendirmesinin bir parçası olarak verilmelidir.
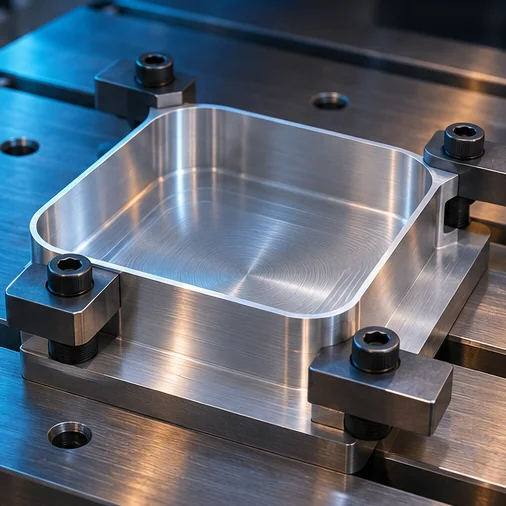
İnce cidarı kesim bölgesine yakın destekleyin ve hafif bir finiş pasosu için pay bırakın.
Alçak profil bağlama elemanları tabanı destekler ve ince kenarı erişilebilir bırakır.Devamını okuKapat
Havacılık yapısal parçalarında ağırlığı azaltmak için sıkça cepler ve ince cidarlar kullanılır. Ham malzemenin büyük bölümünün kaldırıldığı bu parçalarda iç gerilmelerin serbest kalması ve kesme kuvvetleri, ölçüsel sapmalara yol açabilir.
İşlem sırası
Malzemeyi parçanın iki yüzünden dengeli biçimde kaldırmak, kaba ve finiş operasyonları arasında parçanın gerilimlerini serbest bırakmasına izin vermek ve finiş talaşlarını mümkün olduğunca sona bırakmak yaygın yaklaşımlardır.
Bağlama
Bağlama kuvvetleri parçayı sabitlerken şekil değiştirmemelidir. Destek noktalarının yeri, sıkma kuvveti ve parçanın serbest bırakıldığında alacağı form, operasyon planlanırken birlikte değerlendirilir.
Takım yolu
Cidarlara sabit ve kontrollü talaş yükü uygulayan takım yolu stratejileri, titreşimi ve cidar sehimini azaltmaya yardımcı olur. Bu nedenle CAM tarafındaki stratejik seçimler, doğrudan parça kalitesine yansır.
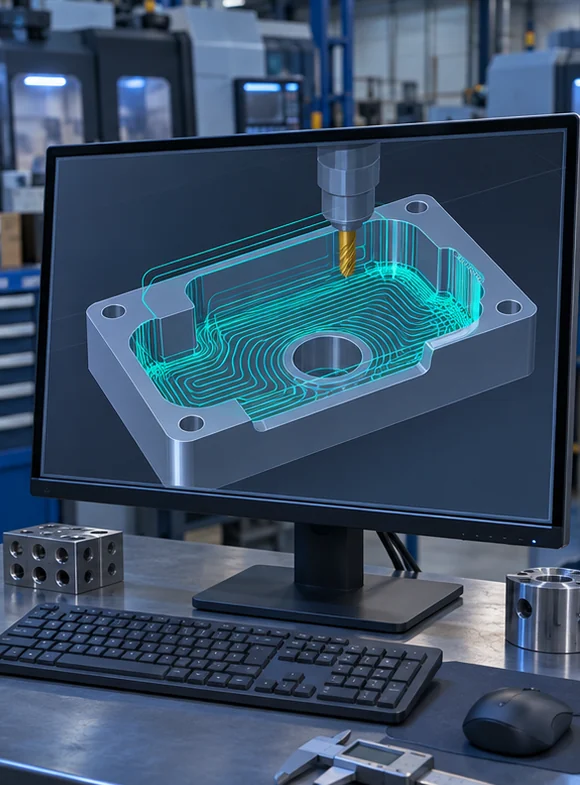
NC programını tezgâha almadan önce takım, tutucu ve fikstür hareketlerini simüle edin.
CAM kurulum görseliDevamını okuKapat
Çok eksenli işlemede takım, tutucu, bağlama elemanları ve tezgâh bileşenleri arasındaki ilişki karmaşıklaşır. Programın tezgâhta ilk kez denendiği an, hataların en pahalı fark edildiği andır.
Ne doğrulanır?
Malzeme kaldırma simülasyonu ile kalan talaş ve fazla kesme kontrol edilir; tezgâh kinematiği simülasyonu ile eksen limitleri, döner eksen konumları ve olası çarpışmalar incelenir.
Post-processor
CAM ortamındaki hareketin tezgâha doğru aktarılması, tezgâha uygun bir post-processor ile mümkündür. Üretilen NC kodunun simülasyonu, CAM ile tezgâh arasındaki tutarlılığı doğrulamanın en güvenilir yoludur.
Kazanım
Doğrulanmış programlar ilk parçada daha az düzeltme gerektirir; bu da hem süreyi hem de malzeme kaybını azaltır.
Teknik resimden ölçüm planına: kritik karakteristikler
Ölçüm yöntemini seçmeden önce kritik özellikleri ve teknik resimdeki referansları belirleyin.
CMM kontrol görseliDevamını okuKapat
Bir teknik resim, parçanın işlevini taşıyan karakteristikleri ve bunların izin verilen sapmalarını tanımlar. Ölçüm planı, bu karakteristiklerin üretim boyunca nasıl doğrulanacağını belirler.
Referans yapısı
Geometrik toleranslar, teknik resimdeki referans (datum) yapısına göre tanımlanır. Bağlama ve ölçüm stratejisinin bu yapıyla uyumlu olması, ölçülen değerlerin anlamlı olması için önemlidir.
Yöntem ve sıklık
Her karakteristik için uygun ölçüm yöntemi, ölçüm aşaması (ilk parça, proses içi, final) ve sıklık belirlenir. Kritik karakteristikler daha sık izlenir.
Kayıt
Ölçüm sonuçlarının kaydedilmesi, hem parçanın uygunluğunu belgelemek hem de prosesin zaman içindeki davranışını izlemek için temel oluşturur.
Teknik resminizi gönderin. Gerisini birlikte planlayalım.
Projeniz için üretilebilirlik değerlendirmesi ve teklif hazırlayalım. Formdan PDF, STEP, IGES, DXF veya ZIP dosyalarınızı güvenli şekilde iletebilirsiniz.
 3+2 eksenAçı kesim boyunca sabit kalır.
 Eşzamanlı 5 eksenAçı kesim sırasında değişebilir.