Hassas Üretim · Mühendislik · Kalite
Ana Sayfa/Kalite

Kalite Kontrol

Ölçümün doğru yüzeyde, uygun yöntemle ve teknik gereksinimlere göre değerlendirilmesi.

Doğru ölçüm, doğru karar

Doğru Yüzey

Ölçüm, fonksiyonel yüzeyde yapılır.

Doğru Yöntem

Özelliğe uygun ölçüm aracı ve prob.

Kayıt Altında

Sonuçlar izlenebilir şekilde saklanır.

Ölçüm Planlama

Ölçüm, üretimden önce planlanır

Teknik resimdeki kritik özellikler, işe başlamadan önce belirlenir ve her biri için ölçüm yöntemi, ekipmanı ve sıklığı tanımlanır.

  1. 01Teknik resim ve gereksinim incelemesi
  2. 02Kritik özelliklerin belirlenmesi
  3. 03Yöntem, prob ve ekipman seçimi
  4. 04Kontrol planı ve ölçüm sıklığı
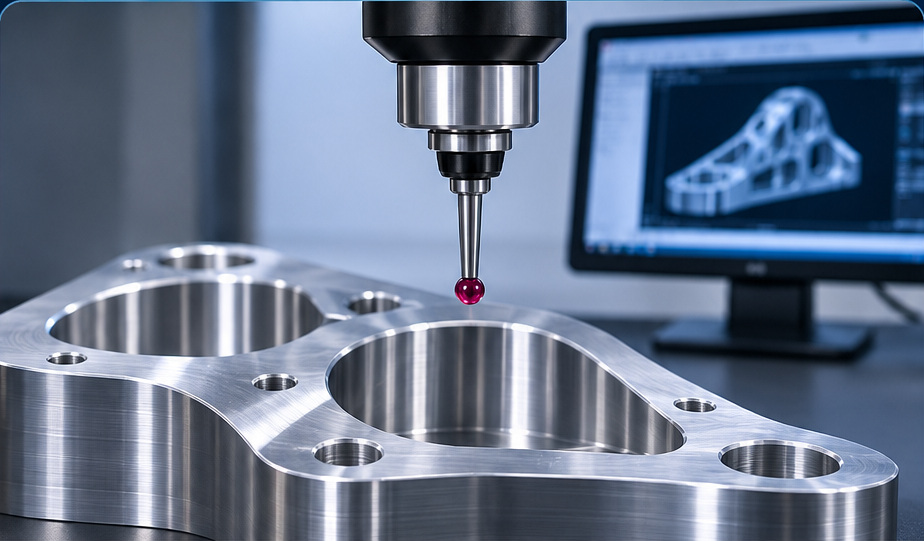
CMM probu parçanın üst referans yüzeyine temas ederken
CMM Ölçüm Prensipleri

Koordinat ölçümü nasıl çalışır?

Koordinat ölçüm makinesi (CMM), prob ucunun parçaya temas ettiği noktaların koordinatlarını kaydeder ve bu noktalardan düzlem, daire, silindir gibi geometrik elemanlar hesaplar. Ölçümden önce parça, teknik resimdeki datumlara göre hizalanır; tüm sonuçlar bu koordinat sisteminde değerlendirilir.

Görselde prob ucu, parçanın üst referans yüzeyine temas etmektedir; bu tür noktalar düzlem ve datum tanımlamak için kullanılır.

  • Datum hizalaması ve koordinat sistemi
  • Özelliğe uygun prob ve stylus seçimi
  • Yeterli sayıda ve doğru dağılımlı ölçüm noktası
İç Çap Tarama ve Ölçüm

Temas, deliğin iç duvarında

İç çap ölçümünde prob ucu deliğin iç silindirik duvarına temas eder. Çap için birkaç nokta yeterli olabilir; dairesellik ve silindiriklik gibi form özellikleri ise çok sayıda nokta veya sürekli tarama ile, deliğin en az iki farklı derinliğinde değerlendirilir.

  • Çap ve konum: datumlara göre hesaplanır
  • Dairesellik: her kesitte ayrı değerlendirilir
  • Silindiriklik: kesitler birlikte değerlendirilir
CMM prob kafası Stylus ve küresel uç Parça kesiti Tarama 1Üst derinlik Tarama 2Alt derinlik Temas noktası: deliğin iç silindirik duvarı
Geometrik Toleranslar

Ölçü kadar biçim, yön ve konum

Geometrik boyutlandırma ve toleranslandırma (GD&T), bir özelliğin yalnızca ölçüsünü değil biçimini, yönünü ve konumunu da tanımlar. Sık karşılaştığımız toleranslar:

Konum

Bir özelliğin (ör. delik ekseni) datumlara göre teorik konumundan izin verilen sapması.

Düzlemsellik

Bir yüzeyin, iki paralel düzlem arasında kalması gereken bölge.

Dairesellik

Her kesitte çevrenin iki eş merkezli daire arasında kalması.

Silindiriklik

Tüm silindirik yüzeyin iki eş eksenli silindir arasında kalması.

Diklik

Bir yüzeyin veya eksenin datuma göre 90° yönelimi.

Paralellik

Bir yüzeyin veya eksenin datuma paralel kalma koşulu.

Datum ve Referans Yüzeyler

Her ölçüm bir referansa göre yapılır

Tolerans çerçevesindeki datum harfleri, ölçümün hangi yüzeylere ve hangi sırayla referans alınacağını belirtir. Birincil datum parçayı üç noktadan, ikincil iki noktadan, üçüncül tek noktadan konumlar. İşlemede ve ölçümde aynı datum sırasının kullanılması, sonuçların karşılaştırılabilir olmasını sağlar.

Teknik not: Datum ve referans yüzeyler →

Ø 0,05ABC ÖzellikTolerans bölgesiDatum referansları Örnek gösterimdir.
Üretim Sürecinde Kalite

Kalite sürecin her adımında

01

Kontrol Planı

Kritik özellikler ve ölçüm yöntemleri işe başlamadan belirlenir.

02

İlk Parça Kontrolü

İlk parça tüm kritik ölçüleriyle doğrulanır.

03

Proses İçi Kontrol

Üretim sırasında belirlenen aralıklarla ölçüm yapılır.

04

Final Kontrol

Teslim öncesi son doğrulama ve kayıt.

Kontrol Kayıtları

Ölçülen her şey kayıt altında

Kontrol sonuçları parça ve siparişle ilişkilendirilerek saklanır; böylece bir ölçünün ne zaman, hangi yöntemle ve hangi sonuçla kontrol edildiği izlenebilir.

01

Kontrol planı

Kritik özellikler, yöntemler ve kontrol sıklığı.

02

İlk parça ölçüm kaydı

İlk parçanın tüm kritik ölçülerinin sonuçları.

03

Proses içi kontrol kayıtları

Üretim sırasında belirlenen aralıklarla alınan ölçümler.

04

Final ölçüm raporu

Teslim öncesi son doğrulamanın sonuçları.

Kalite Politikası

Kalitenin sırrı detaylarda

Kalite anlayışımız; doğru planlama, doğru ölçüm ve açık iletişim üzerine kuruludur.

01

Teknik gereksinimlere tam uygunluk

Teknik resim ve müşteri şartlarını her işin referansı kabul ederiz.

02

Hatasız parça hedefi

Riskleri üretimden önce belirleyip önlem almayı hedefleriz.

03

Zamanında teslimat

Termin planını gerçekçi kurar, durumu şeffaf paylaşırız.

Sürekli Gelişim

Her parçadan öğreniyoruz

Ölçüm sonuçlarını yalnızca kabul/ret için değil, süreci iyileştirmek için de kullanırız. Tekrarlayan sapmalar, işleme planına geri bildirim olarak döner.

  • Sapmaların kök neden analizi
  • Düzeltici faaliyet takibi

Özel bir projeniz mi var?

Teknik resim ve gereksinimlerinizi değerlendirelim; size uygun üretim yaklaşımını birlikte planlayalım.

Teklif Talebi →